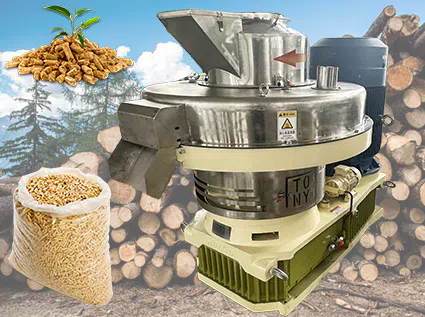
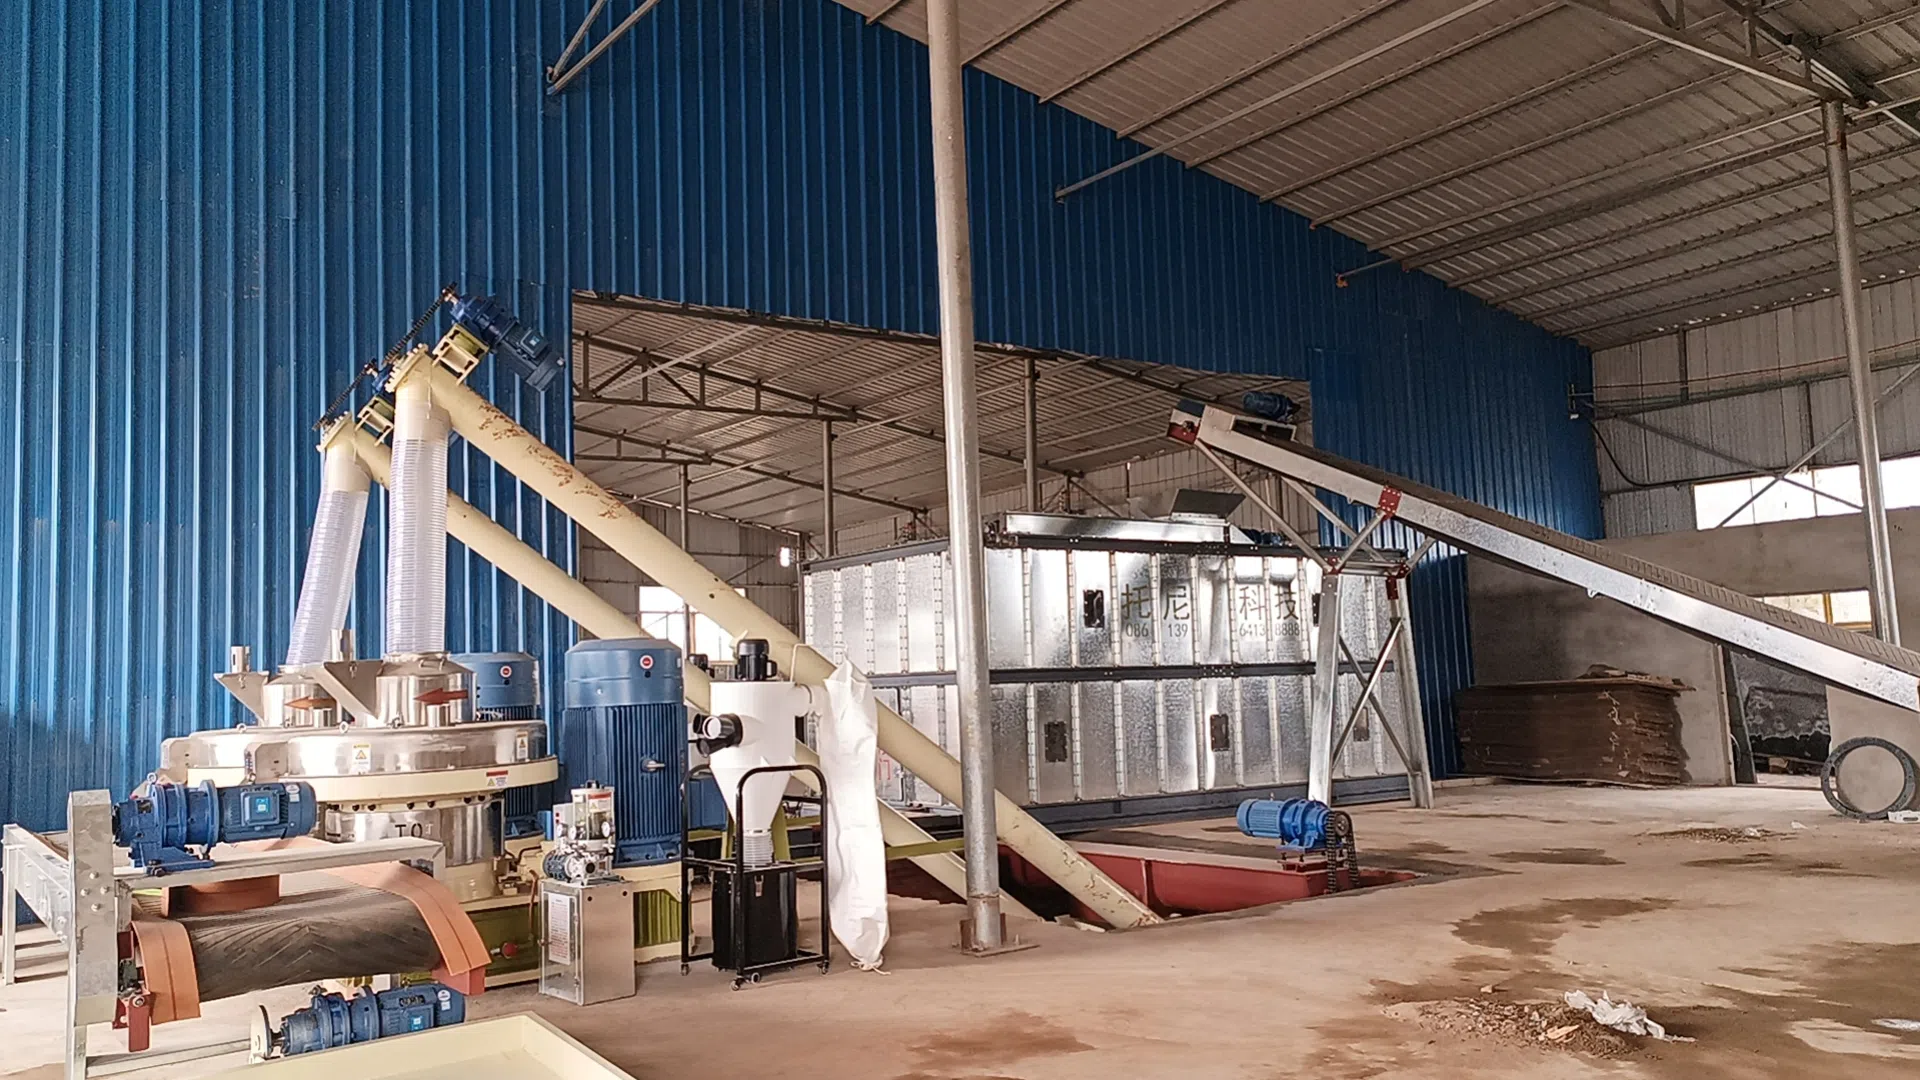
목재 펠릿 밀목재 부스러기나 톱밥을 활용하여 가정, 중소형 발전소 및 보일러 운영에 적합한 연료 펠릿(일반적으로 막대 모양)을 생산합니다. 그러나 일부 고객은 생산량 저하나 배출 곤란 등의 문제를 겪을 수 있습니다. 구체적인 원인과 해결 방법은 다음과 같습니다:
1. 새 링 다이를 사용하는 경우, 먼저 다이의 압축비가 처리 중인 원료와 일치하는지 확인하십시오.
압축비가 지나치게 높으면 분말이 다이 구멍을 통과할 때 저항이 커져 펠릿이 지나치게 단단해지고 생산량이 낮아지며, 반대로 압축비가 지나치게 낮으면 펠릿이 제대로 형성되지 않습니다. 올바른 압축비를 선택하고 다이 내부 구멍의 매끄러움과 다이 자체의 원형도를 점검해야 합니다. 내부 구멍이 거칠거나 원형도가 떨어지는 저품질 다이는 배출 저항이 커져 펠릿이 거칠어지고 배출이 어려워지며 생산량이 감소하므로, 고품질 링 다이가 필수적입니다.
2. 링 다이를 일정 기간 사용한 경우, 내벽의 테이퍼 구멍과 압착 롤러의 마모를 점검하십시오.
마모가 심한 경우 테이퍼 구멍을 다시 카운터싱크하여 링 다이를 재생할 수 있으며, 마모된 압착 롤러는 교체해야 합니다. 링 다이의 테이퍼 구멍 마모는 생산량에 큰 영향을 미칩니다.
|
|
|
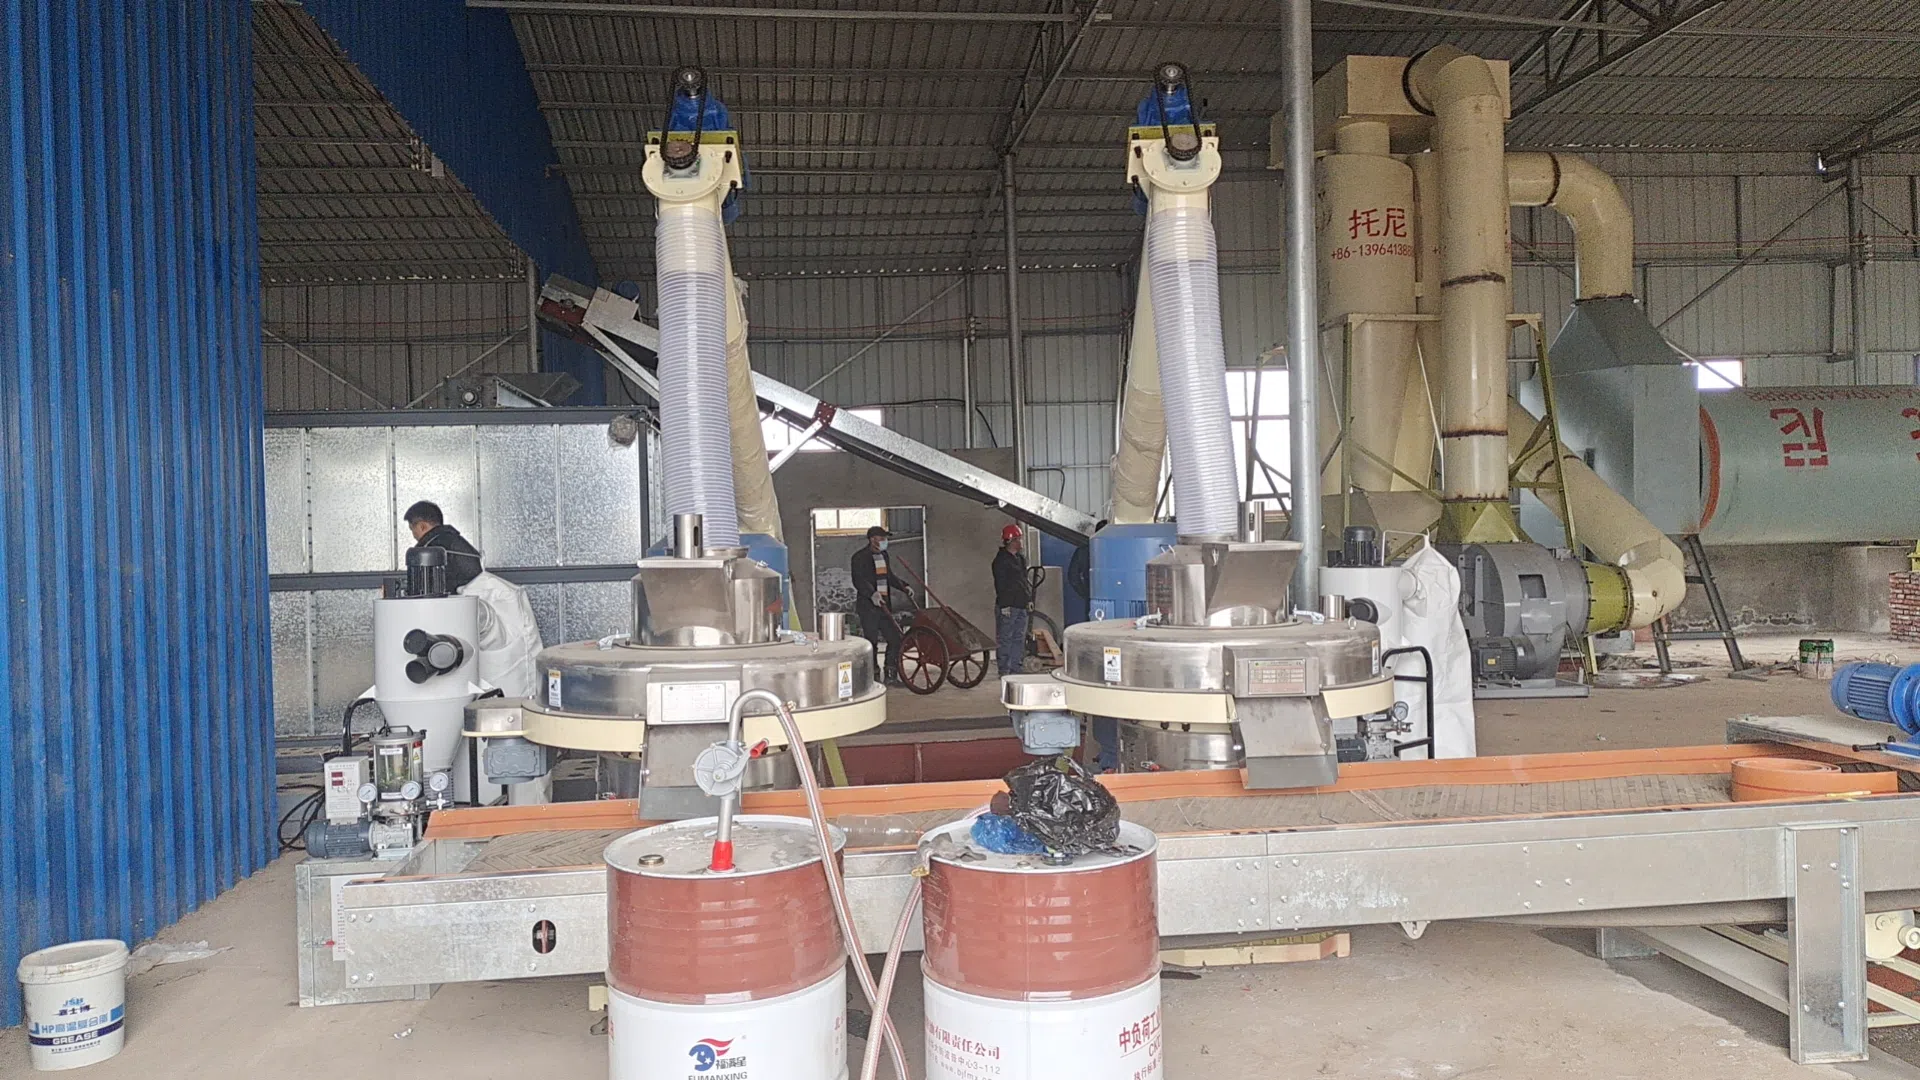
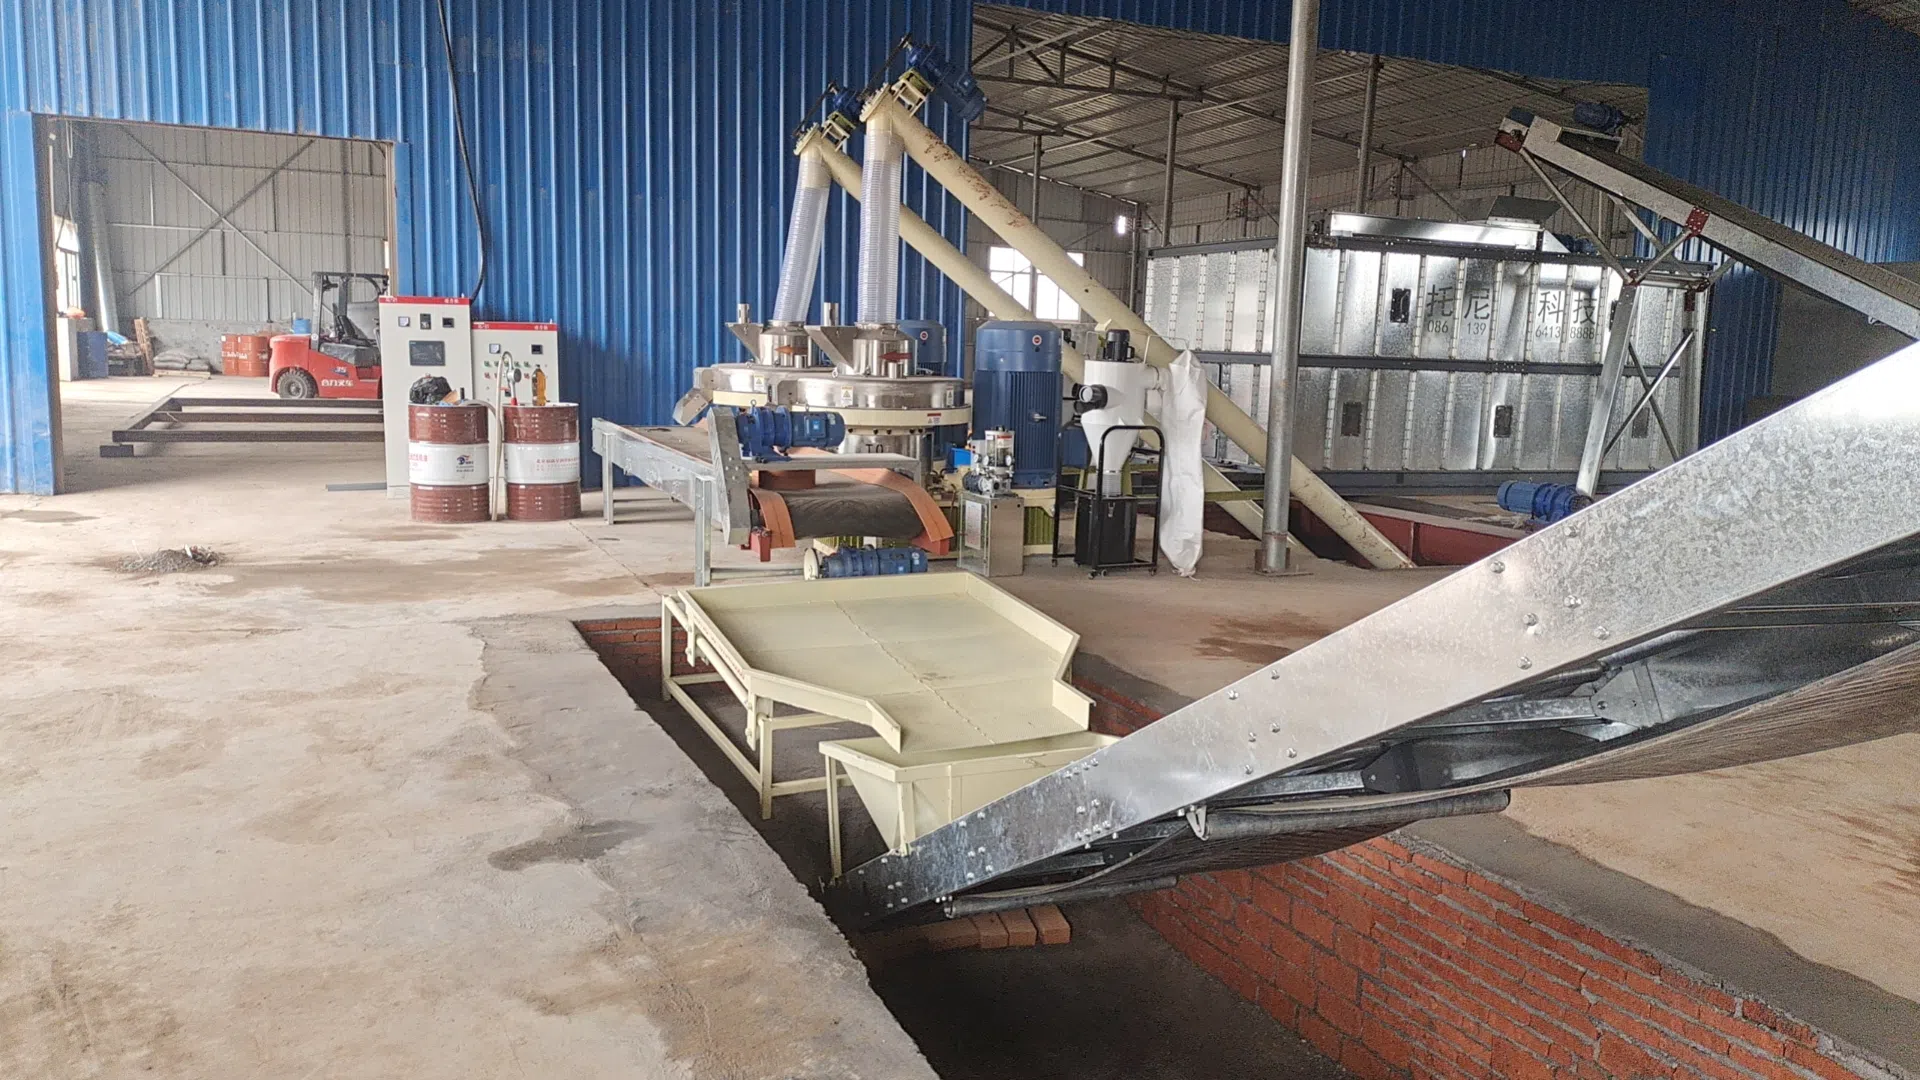
3. 링 다이와 압착 롤러 사이의 간격을 올바르게 조정해야 합니다.
축산 및 가금류 사료 생산의 경우 일반적으로 약 0.5mm의 간격이 이상적입니다. 간격이 너무 작으면 롤러가 다이에 마찰되어 수명이 단축되고, 간격이 너무 크면 롤러가 미끄러져 생산량이 감소합니다.
4. 원료 컨디셔닝의 시간과 품질, 특히 원료가 기계에 투입되기 전의 수분 함량에 주의하십시오.
이상적으로 초기 수분 함량은 약 13%입니다. 수분이 너무 높으면 컨디셔닝된 원료의 수분이 20%를 초과하여 다이 내에서 미끄러짐이 발생하고 배출이 어려워질 수 있습니다.
5. 원료가 링 다이 내에서 한쪽으로 쌓이지 않도록 분포 상태를 확인하십시오.
분포가 고르지 않을 경우, 대형 및 소형 급料 스크레이퍼의 위치를 조정하여 원료가 다이 전체에 고르게 분포되도록 하십시오. 이는 링 다이의 수명을 연장하고 원료 배출을 더 원활하게 합니다. 원료의 수분 함량을 적절히 제어하는 것이 매우 중요하며, 과도한 수분은 목재 펠릿 밀의 펠릿 형성률과 생산량에 직접적인 영향을 미칩니다. 따라서 원료가 기계에 투입되기 전에 수분 측정기를 사용하여 수분 수준을 측정하여 펠릿화에 최적의 범위에 있는지 확인해야 합니다. 높은 운영 효율과 생산량을 달성하려면 공정의 모든 단계를 세밀하게 조정해야 합니다.


